表面开口缺陷长度与深度的ACFM定量规律及试块验证
定量背景:在石油、化工、能源及特种设备的在役无损检测中,焊接部位及母材表面裂纹的检出与定量评估直接关系到结构运行安全。常规表面无损检测方法(如磁粉检测和渗透检测)需要对被检工件表面进行打磨处理,且难以确定表面开口裂纹的深度信息。交流电磁场检测(简称ACFM)技术无需去除表面防腐涂层即可实现非接触式检测,并通过空间磁场分量 Bx 与Bz 的畸变规律实现缺陷深度与长度的同步定量。基于前期材料电磁属性仿真结果,本文选取相对磁导率200、电导率 5×10⁶ S/m 作为材料基本电磁属性,进一步探讨缺陷深度与长度对交流电磁场检测信号的影响规律,并通过人工刻槽试块进行实测验证。
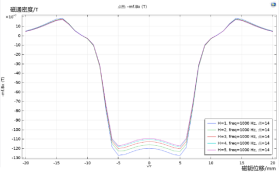
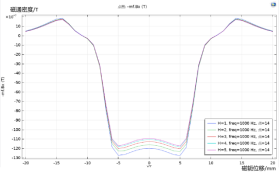
仿真分析:在三维有限元仿真模型中,首先设置表面开口缺陷的长度为 10mm、宽度为 0.2mm,将缺陷深度 H 从 1mm 逐步提高至 5mm 进行频域计算;随后设置缺陷深度为 3mm、宽度为 0.2mm,将缺陷长度 L 从 3mm 提高至 10mm 进行计算,获得不同深度及长度下 Bx 与Bz 信号随探头位移的变化趋势。
|
|
|
|
(1)Bx随位移变化趋势 |
(2)Bz随位移变化趋势 |

|
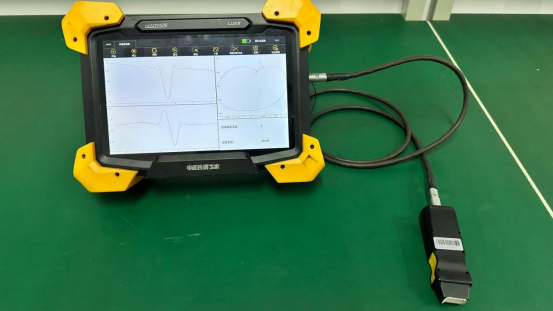
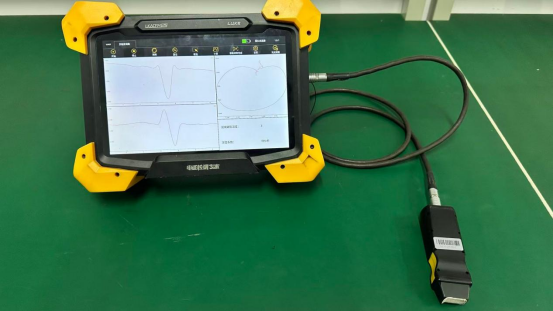
由图1和图2仿真结果分析可得,当缺陷长度保持不变时,缺陷中心处的 Bx 信号灵敏度随着缺陷深度的增加呈单调递增趋势;当缺陷深度保持不变时,缺陷Bx 信号灵敏度随缺陷长度的增加呈单调递减趋势。联合两图规律可知,当缺陷长度或深度变化时,Bz 信号始终在缺陷两端点处获得峰值与谷值极值,且固定长度下深度变化时Bz 信号的峰谷间距不受影响。基于仿真数据,拟合出该材料下表面开口缺陷深度 H 与 Bx 信号灵敏度(ΔBx)的多项式关系式(拟合优度 R2 为 0.91)为:ΔBx = 0.67H4 − 3.3H3 + 3.7H2 + 3H − 1.2。 试块制备:为验证上述仿真结果及拟合公式的可靠性,制备了4块板厚均为 6mm 的人工刻槽试块,材质涵盖 20钢 与 304不锈钢,试块具体规格见表1。试验检测设备采用济宁鲁科检测器材有限公司生产的 LKACFM-X1 型号交流电磁场检测系统。 试验验证:采用 LKACFM-X1 交流电磁场检测系统对 1# 试块从刻槽开口侧进行扫查检测,获得每个缺陷的 Bx 及Bz 信号以及蝶形图。将实测获得的B |