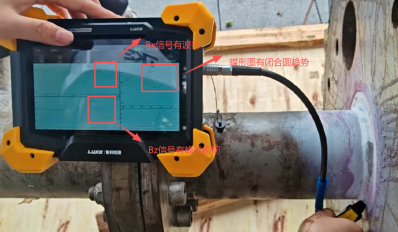
ACFM分体式弧面探头用于管座角焊缝
检测重要性:
排管管座角焊缝是集箱、汽包与支管连接的承压接头,属于锅炉承压部件的关键薄弱部位:
1、承载介质压力与交变热应力:既要承受内部介质压力,机组启停、温度变化带来的膨胀差会在焊缝焊趾、根部产生很高应力集中,极易萌生裂纹。
2、失效后果严重:一旦焊缝开裂,会发生介质泄漏,严重时造成爆管、高温介质喷射,威胁人身安全,造成机组非计划停运,经济损失大。
3、结构形式易产生缺陷:角焊缝结构复杂,施焊空间狭小,根部容易出现未焊透、未熔合、咬边、裂纹等缺陷,缺陷不易发现,在运行中会持续扩展。
4、属于特种设备重点监管部位:是锅炉定期检验、制造安装验收的重点检查对象,焊缝质量直接决定整套承压设备安全可靠性。
检测意义:
1、排查焊接原生缺陷,控制制造/安装质量
焊接过程易产生根部未焊透、未熔合、裂纹等缺陷。检测可在投运前检出超标缺陷,及时返修,把隐患消除在投产前。
2、识别在役疲劳损伤,防止泄漏与爆管事故
微小缺陷会逐步扩展为疲劳裂纹,先发生介质渗漏,严重时管座断裂、高温介质喷出,造成非计划停机。检测可以发现早期裂纹,避免恶性失效。
3、评估缺陷安全状态,指导维修与寿命管理
不只是“检出缺陷”,还可以对缺陷定量、定位,依据规范评定是否超标。
4、降低机组经济损失,保障长周期稳定运行
定期检测属于预防性检验,相比事后抢修,可大幅降低非计划停运损失,保障装置连续生产。
检测难点:
1、现场空间受限,扫查面不足
排管密集,管间距小,探头可移动范围很短,单面单侧探伤,难以从多个角度全覆盖扫查;小径管座管壁薄,常规斜探头近场大,对根部微小缺陷检出不利。
2、缺陷形态隐蔽,危险缺陷集中在根部
危害性缺陷(根部未焊透、未熔合、热疲劳裂纹)藏在焊缝根部,位置深、取向复杂,很多裂纹面和超声声束不垂直,回波微弱,属于难检出的面积型缺陷。
3、工艺与评定难度高
没有统一简单的标准试块,需要按管座规格做专用对比试块;评定时要结合马鞍几何修正,对检测人员的经验、工艺验证要求很高;在役检测还有保温、锈蚀、油漆等表面预处理问题。
检测仪器及使用探头:
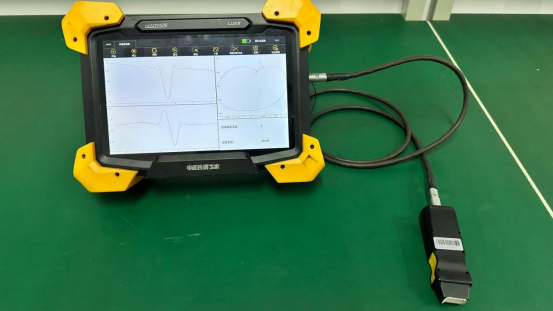
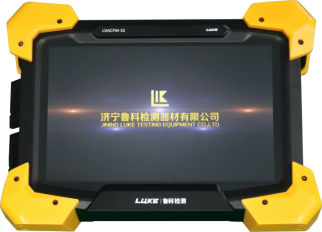
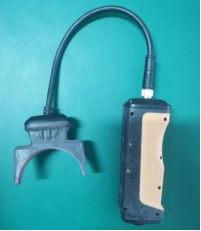
检测设备采用国产LKACFM-X2型交流电磁场检测仪,ACFM检测仪如图1左所示,由于现场排管之间间隙很小,且前后排之间空间较小,因此选用分体式探头,此探头适用于小空间排管检测,探头弧面和管道外壁紧密贴合,使探头在检测过程中运动保持稳定,保证检测效率以及质量,探头由雷莫线与仪器相连。
检测工件及结果
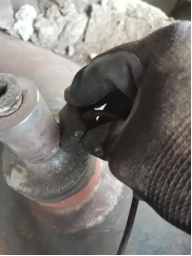
图2 管座角焊缝检测图
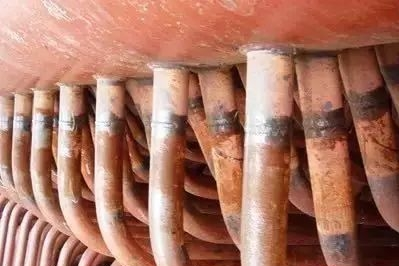
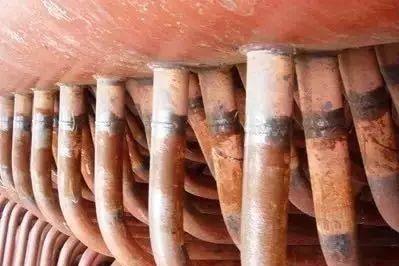
图3 排管管座角焊缝现场图
现场锅炉排管管座角焊缝检测空间较小,检测时未进行现场拍照,经现场检测验证,分体式弧面探头对于外侧排管管座角焊缝检测可全检,但对于内侧管座角焊缝,分体式弧面探头可放于狭小空间,但是分体式弧面探头需要手动操作,狭小空间处还需要考虑手拿着探头能否进行检测,经现场验证发现,现场可以手动扫查。